Application Scene
实际场景
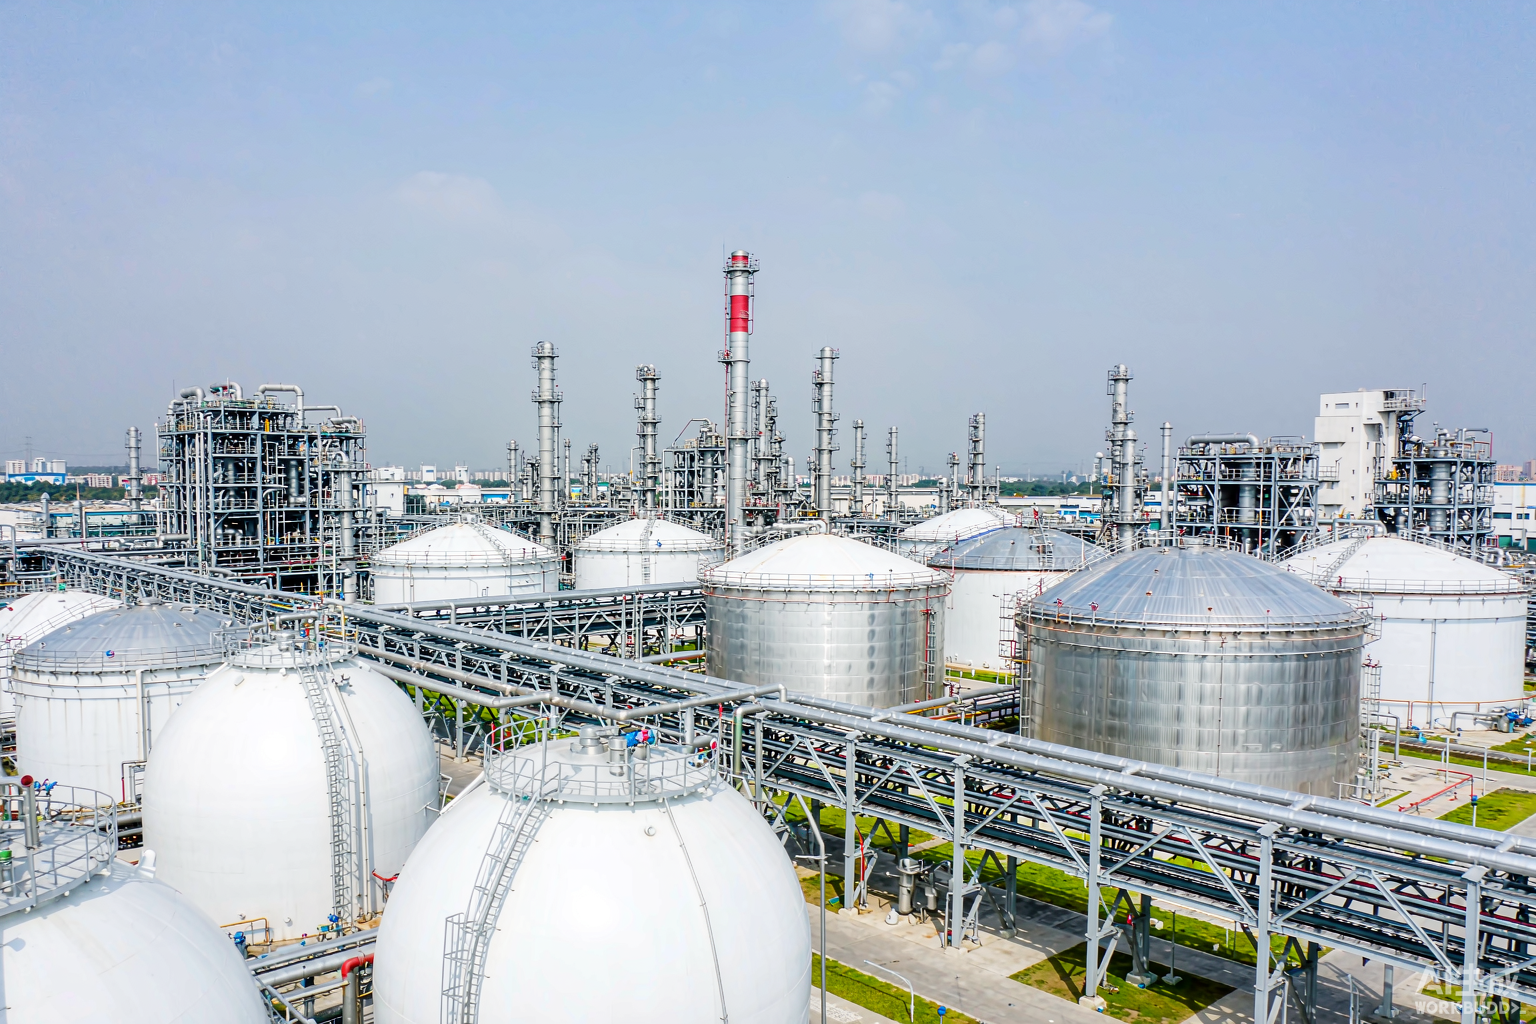
化工行业典型工况
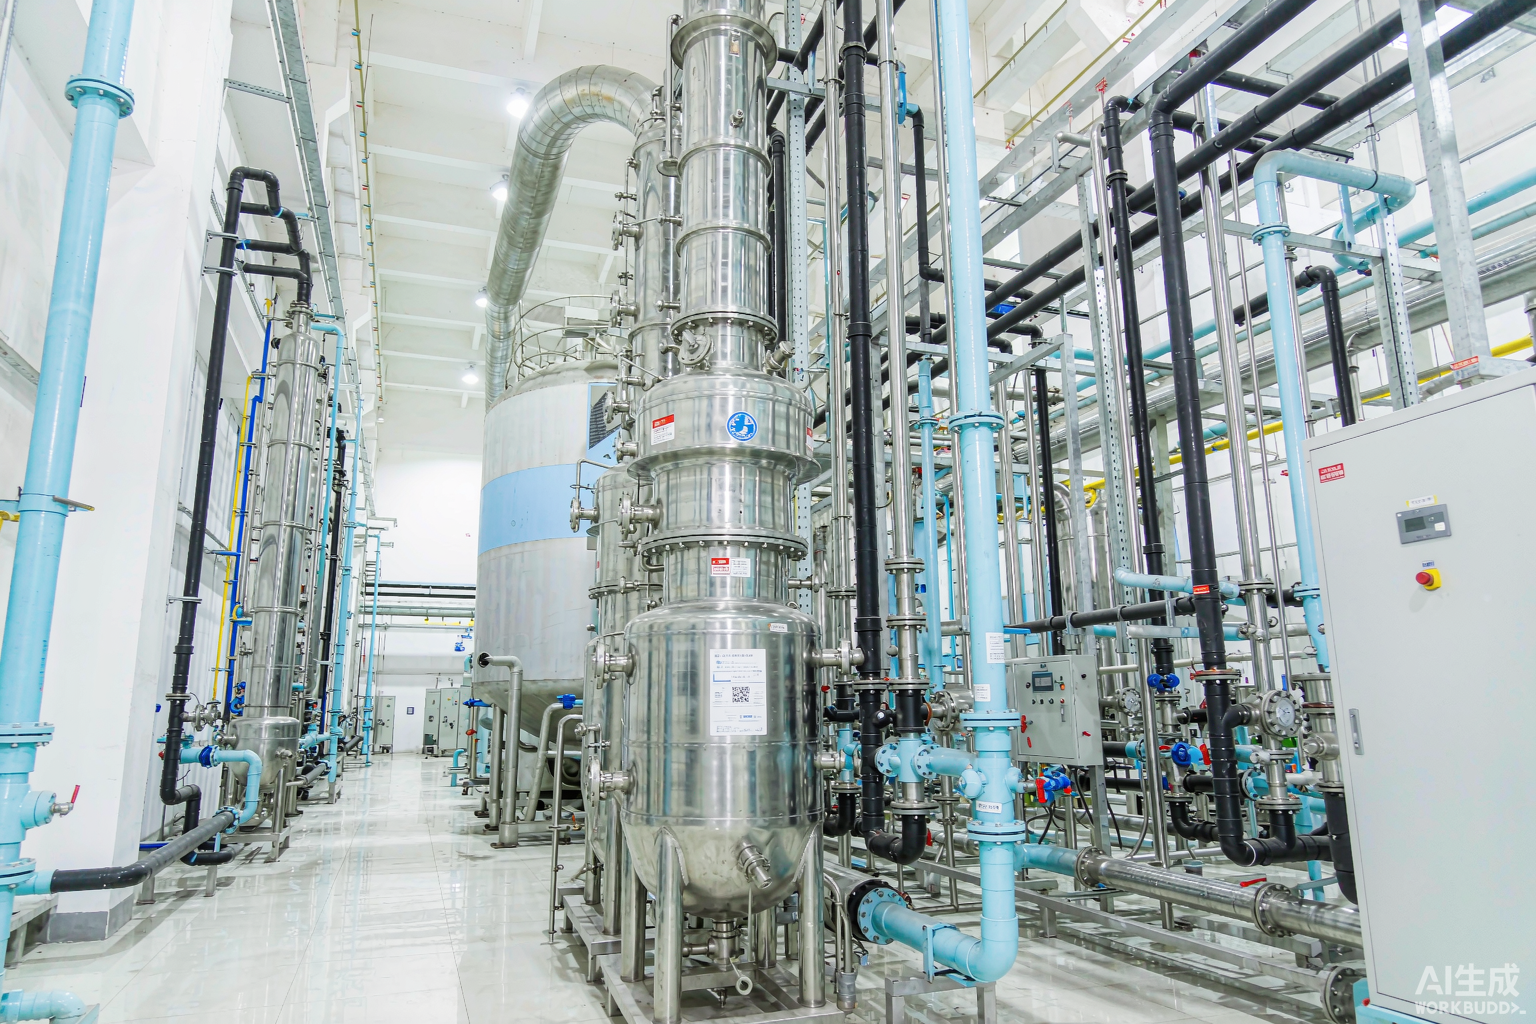
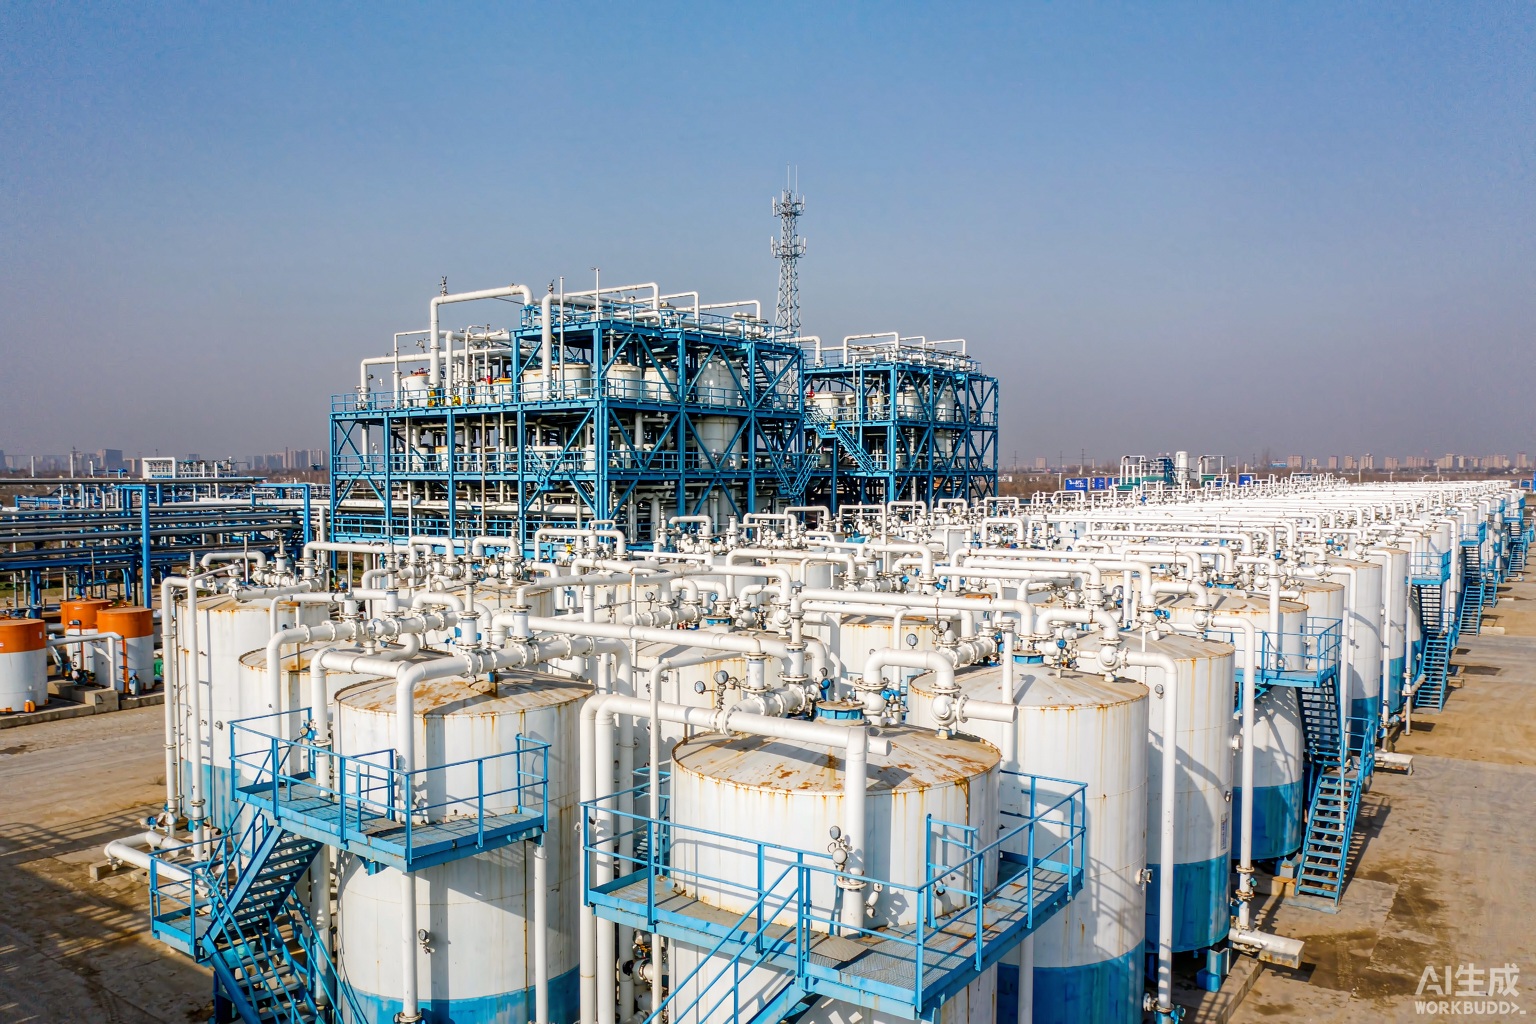
化工罐区储存数十种原料与中间产品,物料价值高且多为危化品。罐区管理的核心是准确的库存(液位换算容积)与可靠的安全(高低位报警、温度监控)。传统方式依赖人工巡检读数,数据更新慢,高低位报警依赖液位开关,可靠性不足。
Our Approach
适配方案
配套 4 款产品
每台储罐配置磁翻板液位计 UHZ-50C(就地指示)+ 雷达物位计 RD-800A(远传信号)双重测量;储罐加装多点温度与罐顶压力监测;所有信号经隔离栅接入 DCS/罐区管理系统。高低液位双信号冗余报警(连续测量 + 独立液位开关),报警信号同时驱动闪光报警器现场提示。
Pain Points
客户痛点
- ! 库存靠人工检尺,盘库周期长且误差大
- ! 单一液位开关报警可靠性不足,误报漏报并存
- ! 罐区罐数多,巡检工作量大且高处作业风险高
Capabilities
核心能力
- ✓ 磁翻板就地指示 + 雷达远传的双重液位配置
- ✓ 高低液位双冗余报警,杜绝冒罐与抽空事故
- ✓ 温度、压力同步采集,全面掌握储罐状态
- ✓ 自动盘库:液位信号实时换算容积与库存
Related Products
方案配套产品
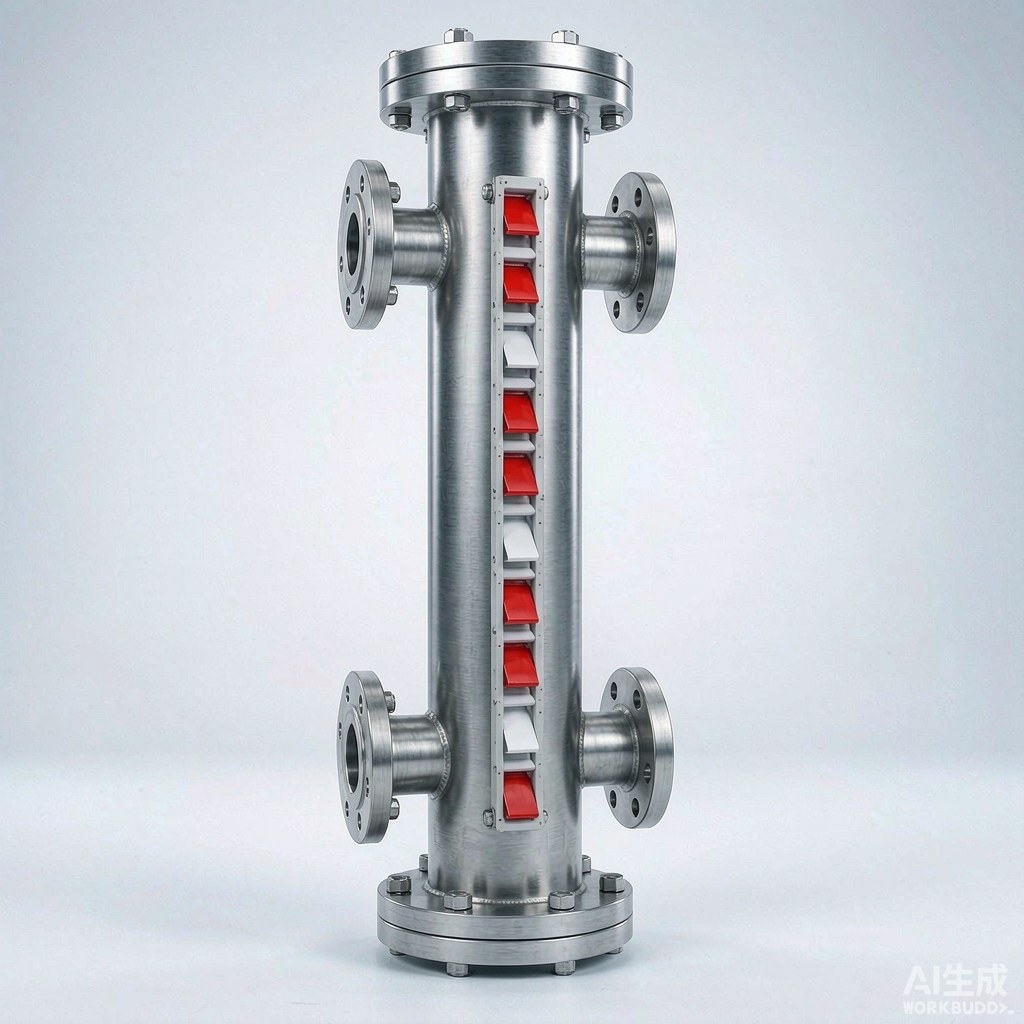
UHZ-50C 磁翻板液位计
型号 UHZ-50C
磁翻板液位计增强型,磁翻板就地指示,远传可选。符合国家计量检定规程与相关行业标准,适用于工业过程测量与控制现场。
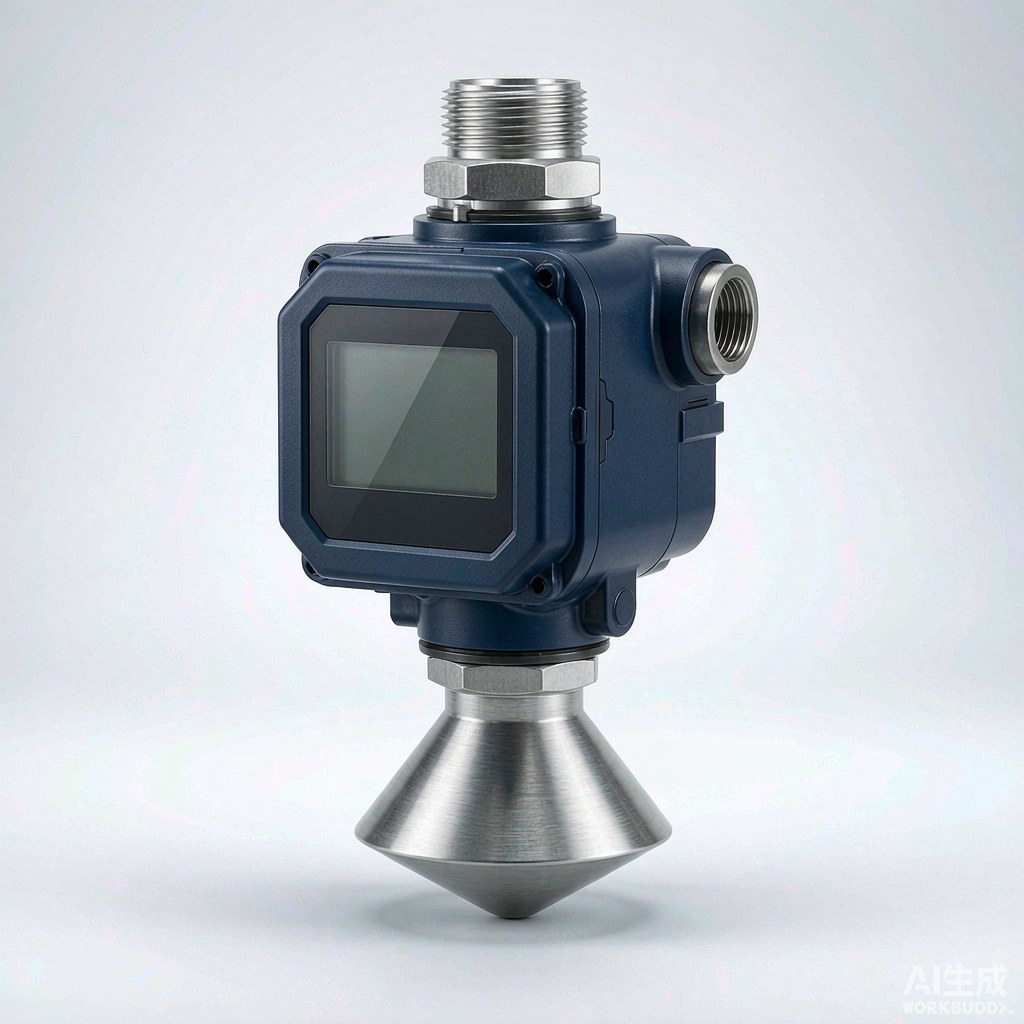
RD-800A 雷达物位计
型号 RD-800A
雷达物位计增强型,非接触式 26GHz 雷达物位计。符合国家计量检定规程与相关行业标准,适用于工业过程测量与控制现场。
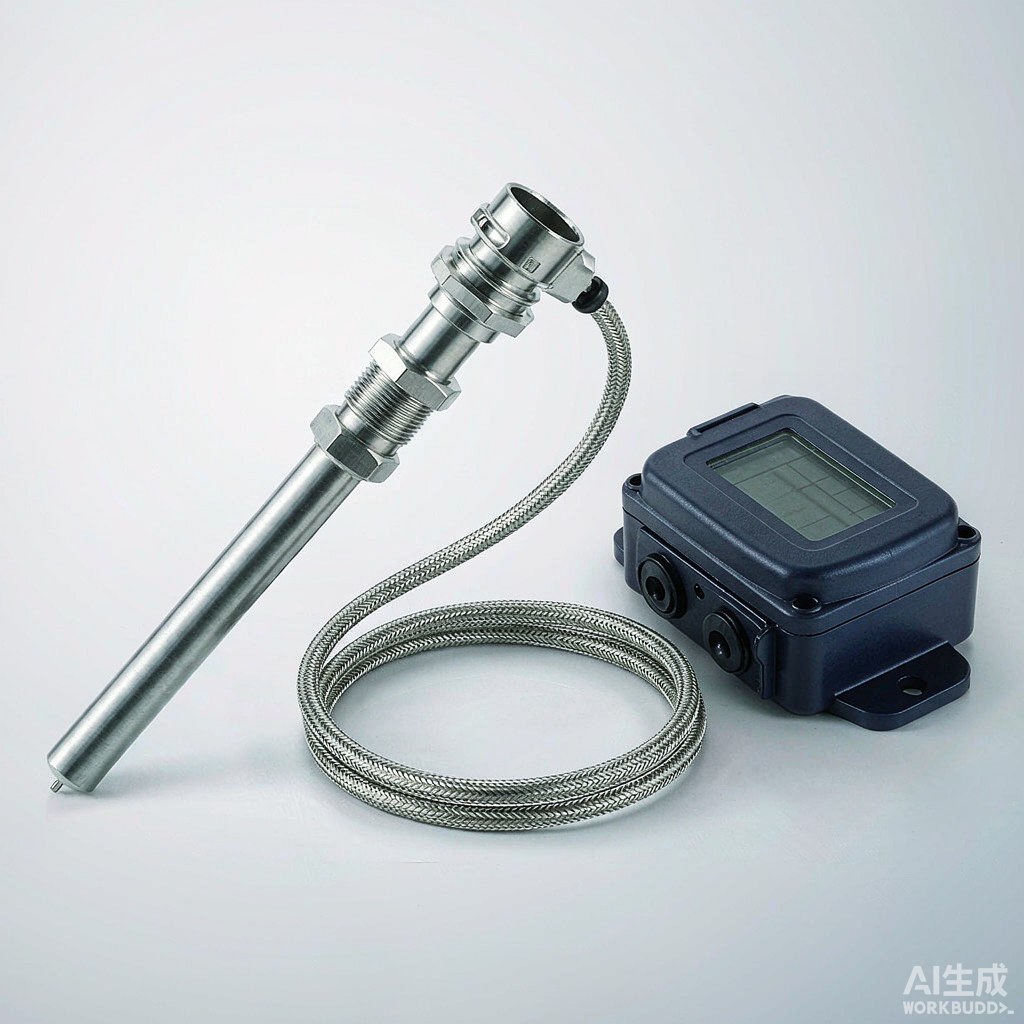
SBW-200A 一体化温度变送器
型号 SBW-200A
一体化温度变送器标准型,传感器与变送器一体化。符合国家计量检定规程与相关行业标准,适用于工业过程测量与控制现场。
XS-880A 八回路闪光报警器
型号 XS-880A
八回路闪光报警器标准型,八回路闪光报警器。符合国家计量检定规程与相关行业标准,适用于工业过程测量与控制现场。
Related Solutions