Technical Summary

耐磨切断热电偶

(Wear-Resistant Cut-Off Thermocouple)是一种用于煤粉、水泥粉、催化剂、矿粉等固体颗粒高速冲刷工况的专用工业热电偶。它在耐磨热电偶基础上引入了"切断端(Cut-OffTip)"结构设计——通过在耐磨头的外侧预设一段可切断的备用长度(通常 100~300 mm),当耐磨头被冲刷磨损到不能再使用时,可以现场将磨损段切断,露出未磨损的备用段继续投入工作。这种设计使热电偶的整体寿命从普通耐磨型的3~6个月延长到12~36个月,是火电厂磨煤机、水泥厂煤粉制备、煤化工气化炉等高磨损场合的关键测温仪表。

耐磨切断热电偶

所属系列:温度传感器系列

TECHNOLOGY & APPLICATION

理解原理,精准选型

从测量原理到现场应用,了解耐磨切断热电偶的技术特点与选型要点。

01

TECHNICAL GUIDE

概述

(Wear-Resistant Cut-Off Thermocouple)是一种用于煤粉、水泥粉、催化剂、矿粉等固体颗粒高速冲刷工况的专用工业热电偶。它在耐磨热电偶基础上引入了"切断端(Cut-OffTip)"结构设计——通过在耐磨头的外侧预设一段可切断的备用长度(通常 100~300 mm),当耐磨头被冲刷磨损到不能再使用时,可以现场将磨损段切断,露出未磨损的备用段继续投入工作。这种设计使热电偶的整体寿命从普通耐磨型的3~6个月延长到12~36个月,是火电厂磨煤机、水泥厂煤粉制备、煤化工气化炉等高磨损场合的关键测温仪表。

1.1 产品定位与价值

的核心价值在于"耐磨 + 可切断延长寿命"。在火电厂的中速磨煤机(HP / MPS /ZGM型)、水泥厂的辊压机、煤化工的Shell粉煤气化炉等高磨损测温点,普通耐磨热电偶的耐磨头寿命往往只有 3~6 个月,频繁更换造成生产成本居高不下。耐磨切断热电偶通过可切断端设计,在现场使用车床或角磨机将磨损段切除30~80mm,露出新的耐磨层继续工作,单次安装可经受 3~8 次切断,使整体寿命延长 2~5 倍。

1.2 技术演进简史

经历了三个主要阶段

①1980年代国外(Wika、Yokogawa、ABB)推出第一代堆焊 Co-Cr-W 合金耐磨头,但寿命仅 3~6个月;②1990 年代中期复合浇注 WC-Co(碳化钨-钴)耐磨头出现,寿命提升到 6~12个月;③2000年代后通过引入"切断端"结构(Cut-OffTip)和双层保护管设计,单次安装寿命延长到 12~36 个月,并可根据磨损情况现场切断多次。2015年后随着3D打印金属粉末技术的成熟,梯度功能材料(GFR)耐磨头(表面硬质+内部韧性)开始普及,进一步提升耐磨性能。

1.3 与普通耐磨热电偶的对比定位

普通耐磨热电偶采用单层保护管 + 耐磨头设计,耐磨头磨损后只能整体更换(拆装热电偶、更换整个保护管),维护工作量大。耐磨切断热电偶则采用双层保护管(外层耐磨保护管 + 内层感温管)+切断端结构设计,耐磨头磨损后可在现场通过切断 + 重新焊接内层感温管的方式快速恢复,无需拆装热电偶主体。两者的核心差异可概括为:普通耐磨型"一次性 + 整体更换"vs 耐磨切断型"多次切断 +现场可修复"。

表 1-1 耐磨切断热电偶全球主流厂家与代表型号Wear-ResistantCut-Wear-ResistantCut-

概述 · 序号 / 品牌对照查阅
序号品牌典型型号主打特色主要市场
1Wika(德国)TC10-A / TC80-Wear 系列高可靠性、价格高端电力、石化、煤化工
2Yokogawa(日 本)RN-Wear / RC-Wear 系列日本市场领导者日本、东南亚电力
3ABBTS 系列 / SensyTemp Cut-Off核电、油气高端认证电站、煤化工、海工
概述 · 序号 / 品牌对照查阅
序号品牌典型型号主打特色主要市场
4Endress+Hause rTC15 / TC88 / iTHERM Wear模块化设计化工、电力、水泥
5Ashcroft(美国 )TC-Wear 系列美国市场北美水泥、煤化工
6国产:上海自动 化仪表WRNT / WRNK-Wear 系列量大价低中国电力、水泥
7国产:杭州 春江 / 红旗WRN-Wear 系列中低端普及型中小项目
8国产:天津中环WRN-Wear / WRN-Cut 系列国产替代化工、电力、煤化工
9国产:川仪 横河TC-Wear / WRN-Wear 系列国产品质中端电力、化工
02

MEASUREMENT PRINCIPLE

工作原理

的工作原理包含三个核心环节

①基于塞贝克热电效应的温度-电势转换;②基于双层保护管结构的热传导;③基于切断端结构的"磨损修复"。与普通耐磨热电偶相比,多了"切断修复"环节,使整体寿命延长 2~5 倍。

2.1 塞贝克热电效应

热电偶的基本原理基于 1821 年塞贝克(T.J. Seebeck)发现的热电效应:两种不同导体(热电极)组成的闭合回路中,若两接点温度不同,回路中会产生热电势 E,E 与温差成正比。热电势由两部分组成:接触电势(两种导体接触时的电子扩散)和温差电势(同一种导体两端温差产生的电子扩散)。在IEC 60584 标准分度表中,K 型(NiCr-NiSi)测温范围 -270~+1372 ℃,N型(NiCrSi-NiSi)测温范围 -270~+1300 ℃,E 型(NiCr-CuNi)测温范围 -270~+870 ℃。

2.2 双层保护管结构

采用双层保护管结构,由内到外依次为

①内层感温管(Φ6/Φ8mm),内部封装热电偶偶丝+氧化镁绝缘粉,负责传导热量与保护偶丝;②外层耐磨保护管(Φ16/Φ20/Φ25/Φ32 mm),通过螺纹连接或焊接方式与切断端相连,负责承受固体颗粒冲刷;③耐磨头(位于外层保护管最前端),通过堆焊 / 喷涂 / 复合浇注 / 镶嵌等方式成型,直接接触被测介质,承受最严重的冲刷磨损。双层结构的设计关键:内层与外层之间留有1~2mm间隙,通过弹簧卡扣或螺纹调节,确保切断后内层感温管能重新与新工作面对齐。

2.3 切断端结构原理(核心)

切断端结构是耐磨切断热电偶的核心创新点。其工作原理是:①在外层耐磨保护管的耐磨头后方,预留一段100~300mm的可切断长度(备用段);②备用段每隔30~80mm设有预定的"切断位置"标记(凹槽 / 螺纹 / 标尺线);③当耐磨头磨损到不能再用时,现场使用车床或角磨机沿预定位置切断磨损段;⑤切断后露出的新端面即为新的工作面(内层感温管仍完好),可直接投入工作;⑥通过反复切断,热电偶整体寿命大幅延长。切断端结构的关键设计:①切断面平整度≤mm;②切断后内层感温管与外层保护管的同心度≤mm;③密封圈重新安装后的承压能力 ≥ 原设计压力的 80%。

2.4 耐磨原理与材料选择

耐磨原理基于"硬度对抗"——通过在热电偶前端堆焊 / 喷涂 / 镶嵌高硬度材料(HV ≥600~700,成本中);②喷涂氧化铝 AlO 陶瓷(HV 900~1100,成本低);③喷涂氧化锆 ZrO陶瓷(HV1100~1300,抗热震好);④复合浇注WC-Co(碳化钨-钴,HV1200~1500,硬度最高);⑤镶嵌YG6X/YG8硬质合金(HV1500~1800,最耐磨但成本最高)。耐磨层与保护管的连接方式:钎焊(≤+600℃)、氩弧焊(+600~+800 ℃)、激光熔覆(+800~+1100 ℃)。

Wear-ResistantCut-

2.5 切断后处理与密封

切断后的端面处理与密封恢复是切断热电偶的关键工序

①端面车削:使用专用切断设备将磨损段沿预定位置切断,端面粗糙度Ra≤μm;②同轴度调整:通过专用夹具调整内层感温管与外层保护管的同心度≤mm;③密封圈更换:O形圈/金属C形圈/石墨垫圈按介质温度与压力选型;④连接恢复:通过螺纹/卡套/焊接方式将外层保护管与内层感温管重新连接;⑤密封检验:水压试验 1.5 倍工作压力,保压 30 min无泄漏;⑥性能复检:标准温场比对 + 毫伏信号测试,误差 ≤ ±1.5 ℃ 或 0.4% FS。

表 2-1 耐磨切断热电偶工作流程(9 步)

Wear-ResistantCut-

  1. 01

    1000)来抵抗煤粉 500~800)的冲刷磨损。主流耐磨材料按硬度递增排列:①堆焊

  2. 02

    / Co-Cr-W

  3. 03

    水泥粉等颗粒(HV 合金(HV

工作原理 · 步骤 / 物理过程对照查阅
步骤物理过程主要处理输出形式精度范围
1温度场加热介质温度 → 耐磨头表面原始温度全量程
2耐磨头传热硬质合金 → 外层保护管热流密度~1000 W/m²
3外层保护管 传热保护管 → 内层感温管热流衰减~5% 损耗
4内层感温管 传热内层管 → 热电偶测量端测量端温度接近介质温度
5热电效应塞贝克效应 K 型约 41 μV/℃热电势 mV0~50 mV
6信号补偿冷端补偿 + 补偿导线修正后 mV±1.5 ℃ / 0.4% FS
7信号传输毫伏信号 → 温度变送器 / DCS4-20mA / 工程单位±0.5 ℃
8磨损监测耐磨层厚度测量 + 切断预警寿命预测剩余 30% 报警
9现场切断切断磨损段 + 重新密封新工作面3~8 次切断
03

PRODUCT STRUCTURE

产品结构

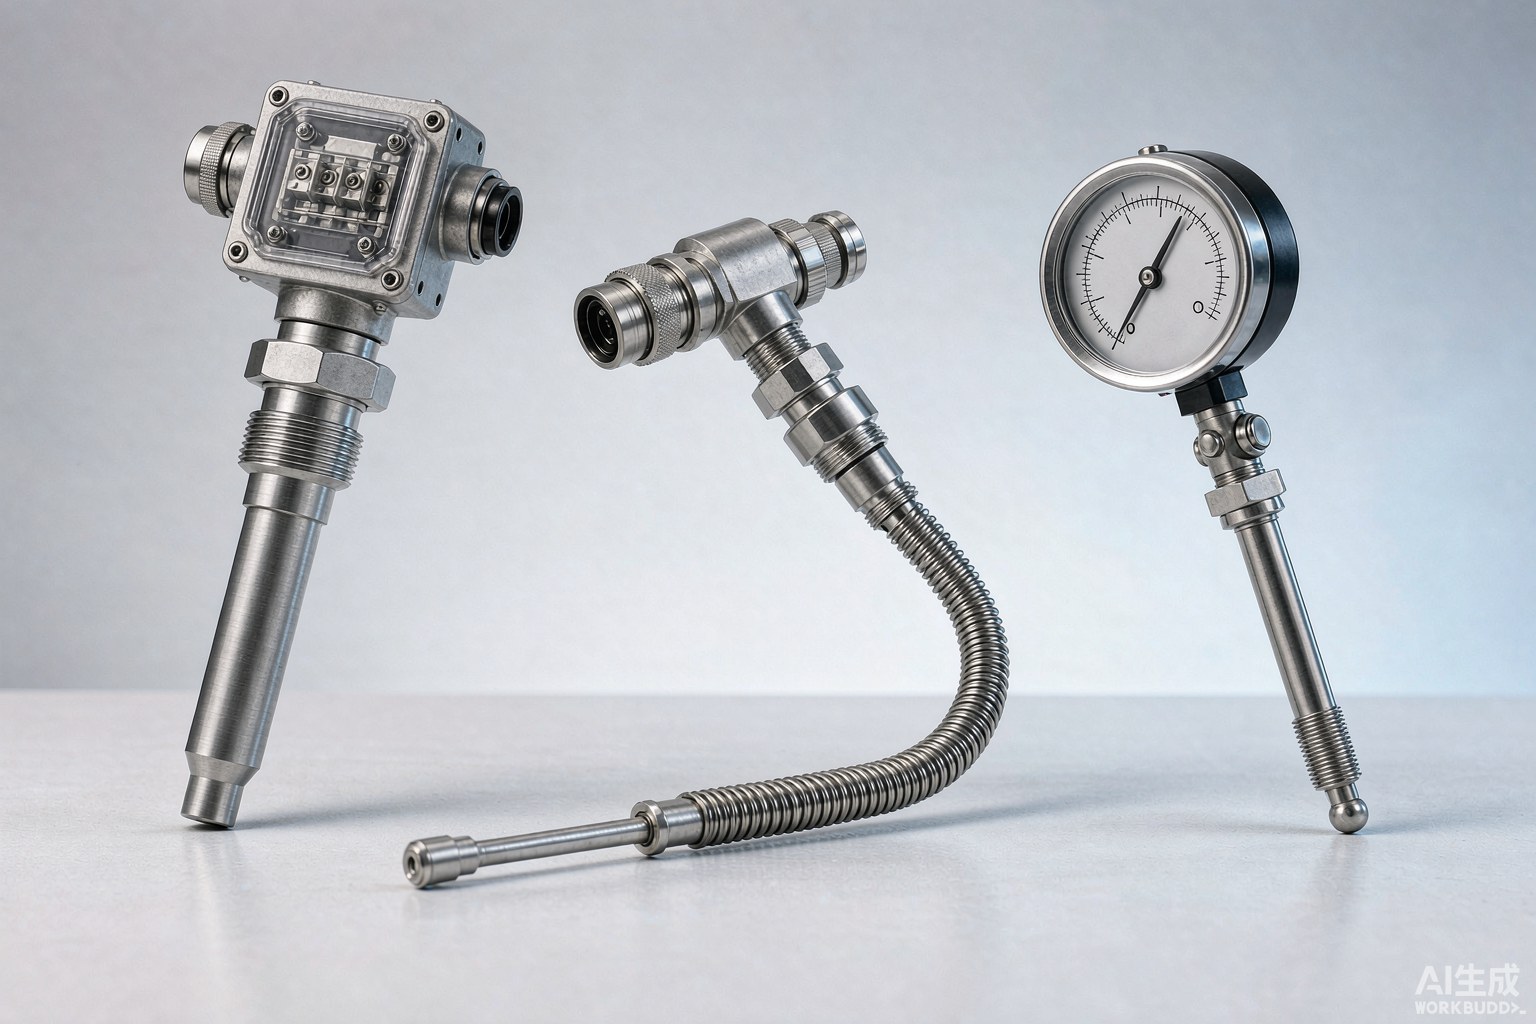
采用模块化结构设计,由接线盒、接线端子、补偿导线、外层耐磨保护管、内层感温管、耐磨头、切断端结构、连接部件、密封件等 12 个核心部件组成。按切断端结构形式分为 5类:螺纹切断、锥面切断、平面切断、槽切断、标尺切断;按耐磨头成型方式分为4类:堆焊型、喷涂型、复合浇注型、镶嵌型。

表 3-1 耐磨切断热电偶 12 部件结构表Wear-ResistantCut-表 3-3 耐磨切断热电偶 4 类耐磨头Wear-ResistantCut-

接线盒

主要功能:保护接线端子 + 防尘防水 关键材料/工艺:铝合金压铸 / 不锈钢 故障模式:腐蚀、密封失效

接线端子

主要功能:连接补偿导线 关键材料/工艺:陶瓷端子 + 镀镍铜排 故障模式:松动、氧化

补偿导线

主要功能:冷端温度补偿 关键材料/工艺:K 型 KX / N 型 NX / E 型 EX 故障模式:破损、信号衰减

连接杆 / 颈部

主要功能:连接接线盒与保护管 关键材料/工艺:304 / 316L 不锈钢 故障模式:断裂、腐蚀

外层耐磨保护管

主要功能:承受介质冲刷 + 二次保护 关键材料/工艺:316L / Inconel 600 / 哈氏 C-276 故障模式:磨损、腐蚀

内层感温管

主要功能:封装偶丝 + 传导热量 关键材料/工艺:Inconel 600 + 氧化镁粉 故障模式:老化、漂移

热电偶偶丝

主要功能:塞贝克效应温度-电势转换 关键材料/工艺:K 型 / N 型 / E 型偶丝 故障模式:氧化、断偶

耐磨头

主要功能:直接承受冲刷磨损(最外层) 关键材料/工艺:堆焊/喷涂/复合浇注/镶嵌硬 质合金 故障模式:磨损、脱落

切断端结构

主要功能:磨损后可现场切断(核心特征 ) 关键材料/工艺:螺纹/锥面/槽/标尺切断端 故障模式:密封失效

密封圈 / 格兰头

主要功能:切断后端面密封 关键材料/工艺:石墨 / 金属 C 形圈 / O 形圈 故障模式:老化、漏气

连接螺纹 / 法兰

主要功能:与设备过程连接 关键材料/工艺:M33×2 / 法兰 DN50 / 卡套 故障模式:松动、漏气

铭牌 / 标记

主要功能:型号 / 分度号 / 切断位置 关键材料/工艺:不锈钢蚀刻 故障模式:脱落、模糊

切断端类型

螺纹切断型

结构特征:外层保护管带外螺纹,每次切断 后车削恢复螺纹 适用场合:高压 + 多次切断 代表厂家:Wika TC80-Cut

锥面切断型

结构特征:外层管带锥面,每次切断后用密 封锥套恢复 适用场合:中压 + 频繁切断 代表厂家:Yokogawa RN-Cut

平面切断型

结构特征:外层管切平后用螺栓法兰压紧密 封 适用场合:低压 + 较少切断 代表厂家:国产 WRN-Cut

凹槽切断型

结构特征:外层管预车凹槽,沿凹槽切断后 用卡环锁紧 适用场合:中压 + 中等切断 代表厂家:E+H TC88-Cut

标尺切断型

结构特征:外层管带刻度标尺,沿标尺切断 后用专用接头 适用场合:通用 + 精确控制长度 代表厂家:ABB TC-Cut

堆焊型

成型工艺:在保护管端部氧-乙炔或氩弧堆焊 Co-Cr-W 合金 硬度 HV:600~700 典型应用:中速磨煤机、水泥磨

喷涂型

成型工艺:等离子喷涂氧化铝 AlO 或氧化锆 ZrO 陶瓷 硬度 HV:900~1300 典型应用:高速煤粉管道、风扫磨

复合浇注型

成型工艺:铸造 WC-Co(碳化钨-钴)复合浇注 + 钎焊 硬度 HV:1200~1500 典型应用:水泥窑尾、循环流化床

镶嵌型

成型工艺:YG6X / YG8 硬质合金棒料镶嵌在保护管端部 硬度 HV:1500~1800 典型应用:超细煤粉、强冲刷磨煤机

04

TECHNICAL GUIDE

优缺点

是高磨损工况的关键测温仪表,相比普通耐磨热电偶具有显著优势,但也存在切断工艺要求高、维护工作量大、密封可靠性受现场条件影响等不足。

4.1 主要优点(8 大)

Wear-ResistantCut-

4.1 主要优点(8 大)

寿命大幅延长

详细说明:切断 3~8 次后整体寿命 12~36 个月,是普通耐磨型的 2~5 倍

现场可修复

详细说明:耐磨头磨损后可在现场切断 + 重新密封,无需拆装热电偶主体

维护成本降低

详细说明:单次安装使用时间长,减少采购频次与更换工时,年维护成本降低 60%

耐磨层可选

详细说明:堆焊 / 喷涂 / 复合浇注 / 镶嵌 4 类耐磨头适配不同冲刷强度与温度场合

压力适应性强

详细说明:外层保护管承压能力高(典型 ≤ 10 MPa),适合高压煤粉管道与气化炉

信号稳定

详细说明:双层保护管结构避免热电偶偶丝直接接触介质,mV 信号稳定

可远程传输

详细说明:配套一体化温度变送器可输出 4-20mA + HART,与 DCS / PLC 直接对接

防爆可扩展

详细说明:可加装 Ex d / Ex ia 防爆外壳,适用于煤化工、油气等危险区域

缺点与使用限制

初始造价较高

详细说明:耐磨头 + 双层保护管 + 切断端结构使整机价格约为普通耐磨型的 1.5~3 倍

切断工艺要求高

详细说明:切断、密封、复检需专业工具(车床、密封件、检测仪),不可随意现场操作

介质清洁度要求

详细说明:大颗粒 / 高粘度介质会堵塞内外层间隙,影响切断后密封

耐温受限

详细说明:外层保护管 + 耐磨头总耐温 ≤ +1200 ℃,超高温场合需选用陶瓷保护管

响应时间较长

详细说明:双层保护管热惯性叠加,典型 60~150 s,比普通热电偶(1~5 s)慢很多

切断次数有限

详细说明:外层保护管的可切断长度 100~300 mm,3~8 次切断后无法再切

现场维护周期

详细说明:需定期(每 3~6 个月)现场检查耐磨层厚度,避免突然磨损失效

05

APPLICATIONS

应用领域

广泛用于火电厂磨煤机、水泥厂煤粉制备、煤化工气化炉、循环流化床锅炉、高炉喷煤、石油焦煅烧、催化剂料仓、生物质锅炉、垃圾电厂等所有涉及固体颗粒高速冲刷的工业测温场合。不同行业对耐磨等级、压力等级、温度范围、介质特性的要求差异显著,需要根据具体工况选择合适的耐磨头与切断端结构。

表 5-1 耐磨切断热电偶 14 大典型应用场景表 5-2 耐磨切断热电偶 5 大行业应用矩阵Wear-ResistantCut-Wear-ResistantCut-

火电厂

典型测温场景:中速磨煤机出口(HP / MPS / ZGM 型) 温度范围:+80~+200 ℃ 关键要求:耐磨 + 高寿命 + 可切断

火电厂

典型测温场景:煤粉输送管道(一次风管 、二次风送) 温度范围:+60~+150 ℃ 关键要求:耐冲刷 + 高流速 + 防堵

火电厂

典型测温场景:粗粉分离器、细粉分离器 出口 温度范围:+80~+180 ℃ 关键要求:耐磨 + 旋风冲刷

水泥厂

典型测温场景:水泥磨煤机、回转窑、旋 风分离器 温度范围:+60~+800 ℃ 关键要求:耐高温 + 耐冲刷

煤化工

典型测温场景:Shell / GE / 多喷嘴气化炉喷嘴周围 温度范围:+200~+1200 ℃ 关键要求:耐高温 + 耐冲刷 + 高压

煤化工

典型测温场景:粉煤加压输送管线 温度范围:+80~+400 ℃ 关键要求:耐磨 + 高压 + 切断

循环流化床

典型测温场景:CFB 锅炉炉膛、返料器、 分离器 温度范围:+400~+900 ℃ 关键要求:耐高温 + 耐磨 + 防爆

高炉喷煤

典型测温场景:喷煤管道、煤粉仓、布袋 除尘器 温度范围:+40~+150 ℃ 关键要求:耐磨 + 防爆 + 防堵

石油焦煅烧

典型测温场景:煅烧窑烟气、冷却机出料 温度范围:+400~+800 ℃ 关键要求:耐磨 + 耐高温

催化剂料仓

典型测温场景:FCC 催化剂加料管、反应 器分布板 温度范围:+300~+700 ℃ 关键要求:耐磨 + 防堵

垃圾电厂

典型测温场景:垃圾焚烧炉炉膛、烟气管 道 温度范围:+200~+900 ℃ 关键要求:耐磨 + 耐腐蚀 + 切断

生物质锅炉

典型测温场景:生物质燃烧炉、流化床炉 膛 温度范围:+300~+800 ℃ 关键要求:耐磨 + 耐腐蚀

钢铁冶金

典型测温场景:高炉喷吹煤粉、烧结机烟 气 温度范围:+80~+600 ℃ 关键要求:耐磨 + 高寿命

磷化工 / 铝业

典型测温场景:磷矿粉磨、氧化铝焙烧 温度范围:+80~+500 ℃ 关键要求:耐磨 + 耐腐蚀

火电厂磨煤机

耐磨头首选:镶嵌 YG6X 切断端首选:螺纹切断型 温度范围:+80~+200 ℃ 寿命要求:12~24 个月 代表产品:Wika TC80-Cut

煤化工气化炉

耐磨头首选:复合浇注 WC-Co 切断端首选:锥面切断型 温度范围:+200~+1200 ℃ 寿命要求:12~18 个月 代表产品:E+H TC88-Cut

循环流化床

耐磨头首选:喷涂氧化锆 切断端首选:凹槽切断型 温度范围:+400~+900 ℃ 寿命要求:12~18 个月 代表产品:ABB TC-Cut

水泥厂旋风分 离器

耐磨头首选:复合浇注 WC-Co 切断端首选:平面切断型 温度范围:+60~+800 ℃ 寿命要求:18~36 个月 代表产品:国产 WRN-Cut

催化剂料仓

耐磨头首选:堆焊 Co-Cr-W 切断端首选:标尺切断型 温度范围:+300~+700 ℃ 寿命要求:12~18 个月 代表产品:Yokogawa RN-Cut

06

TECHNICAL SPECIFICATIONS

技术参数表

表 6-1 耐磨切断热电偶 23 项整机参数表Wear-ResistantCut-Wear-ResistantCut-表 6-3 耐磨切断热电偶 5 类切断端结构对比Wear-ResistantCut-

技术参数表 · 序号 / 参数项对照查阅
序号参数项规格说明典型值/范围
1分度号IEC 60584 标准分度号K / N / E(K 最常用)
2测温范围取决于分度号与耐磨头材质0 ~ +1200 ℃
3精度等级GB/T 16839 / IEC 60584I 级 ±0.5 ℃ / II 级 ±1.0 ℃
4耐磨头材质堆焊/喷涂/复合浇注/镶嵌Co-Cr-W / AlO / ZrO / WC-Co / YG6X
5耐磨头硬度维氏硬度 HV600~1800 HV
6耐磨层厚度耐磨头堆焊/喷涂/镶嵌层厚度2~8 mm
7外层保护管直径Φ16~Φ32 mmΦ20 / Φ25(最常用)
8内层感温管直径Φ6 / Φ8 mmΦ8 (最常用)
9插入深度 LL = 500~3000 mm800 / 1000 / 1500 mm
10可切断总长度预留切断余量100~300 mm
11切断次数总可切断次数3~8 次(每次 30~80 mm)
12保护管材质316L / Inconel 600 / 哈氏316L (主流) / Inconel 600 (高温)
13过程连接螺纹 / 法兰 / 卡套 / 焊接M33×2 / 法兰 DN50 / 卡套 / 焊接
14响应时间 τ.63% 阶跃响应60~150 s(取决于外径)
15工作压力外层保护管承压≤ 6.4 MPa (常规) / ≤ 10 MPa (加强)
16介质流速承受颗粒冲刷流速≤ 25 m/s (常规) / ≤ 40 m/s (加强)
17绝缘电阻偶丝与保护管之间≥ 100 MΩ (500V DC)
18耐压强度偶丝之间 / 偶丝与管AC 500V / 1 min 无击穿
19防爆等级GB 3836 / IEC 60079Ex d IIB T6 / Ex ia IIC T6
20防护等级IEC 60529IP65 / IP66 / IP67
21工作环境温度接线盒耐温40 ~ +85 ℃ (接线盒) / 0~+1200 ℃ (测温端)
22存储温度运输与仓储温度55 ~ +105 ℃
23MTBF平均无故障时间≥ 10 万小时 (含多次切断)
材质成型工艺硬度 HV耐温成本典型应用
堆焊 Co-Cr-W氧-乙炔堆焊600~700≤ +600 ℃中中速磨煤机
喷涂 AlO等离子喷涂900~1100≤ +800 ℃低煤粉管道
技术参数表 · 材质 / 成型工艺对照查阅
材质成型工艺硬度 HV耐温成本典型应用
喷涂 ZrO等离子喷涂1100~1300≤ +1000 ℃中CFB 锅炉
复合浇注 WC-Co铸造 + 钎焊1200~1500≤ +800 ℃中水泥旋风分离器
镶嵌 YG6X硬质合金棒料1500~1700≤ +900 ℃高强冲刷磨煤机
镶嵌 YG8硬质合金块料1700~1800≤ +900 ℃很高超细煤粉、强冲刷
技术参数表 · 切断端类型 / 切断次数对照查阅
切断端类型切断次数最大承压密封可靠性操作难度代表产品
螺纹切断型5~8 次≤ 10 MPa优中(需车削)Wika TC80-Cut
锥面切断型4~6 次≤ 6.4 MPa良中(需车削 + 锥套)Yokogawa RN-Cut
平面切断型3~4 次≤ 1.6 MPa中低(仅切断)国产 WRN-Cut
凹槽切断型4~6 次≤ 4.0 MPa良低(沿凹槽切 断)E+H TC88-Cut
标尺切断型3~5 次≤ 2.5 MPa中低(沿标尺切 断)ABB TC-Cut
连接方式规格最大承压密封方式典型应用
螺纹连接M27×2 / M33×2 / G1"≤ 6.4 MPa生料带 + 螺纹密封磨煤机出口、煤粉仓
法兰连接DN50 / DN65 / DN80 PN16/PN40≤ 4.0 MPa缠绕垫片 + 法兰螺栓气化炉、煤粉管道
卡套连接Φ16 / Φ20 / Φ25 卡套≤ 16 MPa卡套 + 螺母压紧高压煤粉管线
焊接连接直接焊在管道 / 容器≤ 10 MPa角焊缝 + 渗透检验高温高压煤化工
快速插拔自密封快速接头≤ 2.5 MPaO 形圈 + 卡口频繁检修场合
球阀 + 套管DN50 球阀 + 插入套管≤ 10 MPa球阀 + 石墨填料可在线插拔场合
07

SELECTION GUIDE

选型表

选型表按应用场合、耐磨头材质、切断端类型、过程连接、分度号 5 个维度分别给出对照表,便于工程设计人员根据测温对象、介质特性、压力等级与连接接口进行系统化选型。

表 7-1 耐磨切断热电偶应用场合选型表(11 行)

Wear-ResistantCut-表 7-3 耐磨切断热电偶切断端选型表(5 行)

Wear-ResistantCut-

选型表 · 测温对象 / 温度范围对照查阅
测温对象温度范围耐磨头首选切断端首选分度号
中速磨煤机出口+80~+200 ℃镶嵌 YG6X螺纹切断型K 型
煤粉输送管道+60~+150 ℃堆焊 Co-Cr-W平面切断型K 型
粗粉分离器+80~+180 ℃镶嵌 YG6X凹槽切断型K 型
细粉分离器+80~+200 ℃镶嵌 YG8凹槽切断型K 型
水泥磨煤机+60~+300 ℃复合浇注 WC-Co平面切断型K 型
水泥旋风分离器+60~+800 ℃复合浇注 WC-Co锥面切断型K 型
Shell 气化炉喷嘴+200~+1200 ℃镶嵌 YG8螺纹切断型K 型 / N 型
粉煤加压管线+80~+400 ℃复合浇注 WC-Co卡套切断型K 型
CFB 锅炉炉膛+400~+900 ℃喷涂 ZrO凹槽切断型K 型 / N 型
FCC 催化剂料仓+300~+700 ℃堆焊 Co-Cr-W标尺切断型K 型
垃圾焚烧炉炉膛+200~+900 ℃复合浇注 WC-Co螺纹切断型K 型 / N 型
耐磨头硬度 HV耐温抗冲刷强度典型应用代表产品
堆焊 Co-Cr-W600~700≤ +600 ℃中等冲刷煤粉管道、磨煤机WRN-Cut-Co CrW
喷涂 AlO900~1100≤ +800 ℃强冲刷煤粉管线、风扫磨WRN-Cut-Al O
喷涂 ZrO1100~130 0≤ +1000 ℃强冲刷 + 抗热震CFB 锅炉、垃圾焚烧WRN-Cut-Zr O
复合浇注 WC-Co1200~150 0≤ +800 ℃强冲刷水泥旋风分离器WRN-Cut-WC Co
镶嵌 YG6X1500~170 0≤ +900 ℃极强冲刷中速磨煤机出口WRN-Cut-YG 6X
镶嵌 YG81700~180 0≤ +900 ℃超强冲刷Shell 气化炉喷嘴WRN-Cut-YG 8
选型表 · 切断端类型 / 切断次数对照查阅
切断端类型切断次数承压密封可靠性典型应用
螺纹切断型5~8 次≤ 10 MPa优Shell 气化炉、中速磨煤机
锥面切断型4~6 次≤ 6.4 MPa良水泥旋风分离器
平面切断型3~4 次≤ 1.6 MPa中煤粉仓、低压场合
凹槽切断型4~6 次≤ 4.0 MPa良CFB 锅炉、煤粉分离器
标尺切断型3~5 次≤ 2.5 MPa中FCC 催化剂料仓
过程连接规格承压典型应用
螺纹连接M33×2 / 法兰 DN50 PN40≤ 10 MPa磨煤机出口、煤粉仓
法兰连接DN50 / DN65 PN16≤ 4.0 MPa气化炉、煤粉管道
卡套连接Φ20 / Φ25 卡套≤ 16 MPa高压煤粉管线
焊接连接直接焊在管道 / 容器≤ 10 MPa煤化工高温高压
快速插拔自密封快速接头≤ 2.5 MPa频繁检修场合
08

SELECTION GUIDE

选型指南

8.1 10 步选型流程

Wear-ResistantCut-

8.3 耐磨切断热电偶 10 行选型决策树

Wear-ResistantCut-本总结覆盖了耐磨切断热电偶从原理到工程应用的全部关键技术要点,具体选型时还应结合厂家最新产品手册与现场工况详细论证。

选型指南 · 步骤 / 选型内容对照查阅
步骤选型内容关键决策点
1确认测温对象 + 介质煤粉 / 水泥粉 / 催化剂 / 矿粉
2确定温度范围0~+1200 ℃,按介质工况确定
3确定耐磨等级按冲刷强度选堆焊 / 喷涂 / 复合浇注 / 镶嵌
4确定切断端类型按承压和切断次数选螺纹 / 锥面 / 平面 / 凹槽 / 标尺
5确定分度号K / N / E(K 最常用)
6确定保护管直径外层 Φ20 / Φ25 + 内层 Φ8
7确定插入深度500~3000 mm,定制
8选择过程连接螺纹 / 法兰 / 卡套 / 焊接 / 快速插拔
9校验防爆与防护Ex d IIB / Ex ia + IP65/IP67
10备件与生命周期成本单次安装切断次数 + 备件供应
对比项耐磨切断热电偶普通耐磨热电偶
保护管结构双层(外层耐磨 + 内层感温)单层耐磨保护管
耐磨头磨损后现场切断 + 重新密封整体更换保护管
整体寿命12~36 个月(切断 3~8 次)3~6 个月(一次性)
单次安装工时长(一次安装多次切断)短(一次性安装)
维护工作量低(定期切断)高(频繁更换)
响应时间60~150 s(双层叠加)30~80 s(单层)
承压能力≤ 10 MPa(外层)≤ 6.4 MPa(单层)
价格中(约为普通耐磨 1.5~3 倍)低(基线)
切断设备需车床 / 角磨机不需
介质清洁度要求中(避免堵塞间隙)低
典型应用中速磨煤机、Shell 气化炉煤粉管道、风扫磨
选型指南 · 问题 / 是 → 决策对照查阅
问题是 → 决策否 → 决策
Q1 介质冲刷强度高?选耐磨切断 + 镶嵌 YG6X/YG8选普通耐磨 + 堆焊
Q2 安装位置难以维护?选耐磨切断 + 长寿命选普通耐磨或铠装
Q3 工作温度 > +800 ℃?选复合浇注 WC-Co / 喷涂 ZrO选堆焊 Co-Cr-W
Q4 介质工作压力 > 4 MPa?选螺纹切断型 / 卡套切断型选平面 / 凹槽切断型
Q5 介质含腐蚀成分?外层选 Inconel 600 / 哈氏外层选 316L 即可
Q6 现场有车床设备?选螺纹 / 锥面切断型选凹槽 / 标尺切断型
Q7 需要频繁切断(≥ 5 次)?选可切断总长 200~300 mm选可切断总长 100~150 mm
Q8 要求快速更换?选快速插拔切断型选螺纹 / 法兰连接
Q9 防爆等级要求?选 Ex d / Ex ia 加强型选普通型即可
Q10 介质流速 > 25 m/s?选加厚外层 Φ32 + 加强耐磨选常规外层 Φ20
选型指南 · 序号 / 注意事项对照查阅
序号注意事项详细说明
1安装位置选择避免正对煤粉喷嘴 / 气化炉燃烧器,优先选弯头后 5D 处(减少冲刷)
2插入深度保证插入深度 ≥ 500 mm,保证耐磨头位于介质主流区域
3耐磨头方向耐磨头朝向应避开最大冲刷角度,倾斜 30~45° 可延长寿命 30%
4切断余量确认开始安装前确认可切断总长度 ≥ 100 mm,留足现场修复余量
5密封圈检查开始安装前检查 O 形圈 / 金属 C 形圈是否完好,老化需更换
6螺纹紧固扭矩按厂家规定扭矩紧固螺纹,避免过松泄漏或过紧卡死
7补偿导线敷设补偿导线与动力电缆分开 ≥ 500 mm,单独穿镀锌钢管保护
8环境温度限制接线盒环境温度 ≤ +85 ℃,超温需加隔热罩
9介质清洁度大颗粒介质需预先过滤,避免堵塞内外层间隙影响切断
10防雷与接地室外安装加浪涌保护器(SPD),接地电阻 ≤ 4 Ω
11首检与定期校准新装 7 天内做首次校验,之后每 6 个月校准 1 次
12耐磨层监测现场使用超声波测厚仪每 3 月监测耐磨层厚度,剩余 < 30% 报警
选型指南 · 序号 / 维护项目对照查阅
序号维护项目周期内容执行人
1外观与读数检查每周接线盒、补偿导线、信号读数现场巡检员
2耐磨层厚度测量每 3 个月超声波测厚仪,剩余 < 30% 报警仪表维护员
选型指南 · 序号 / 维护项目对照查阅
序号维护项目周期内容执行人
3现场切断修复每 6~12 个月按预定位置切断 + 重新密封仪表工程师
4密封件更换每次切断后更换 O 形圈 / 金属 C 形圈仪表维护员
5整体精度校验每 12 个月标准温场比对,误差 ≤ ±1.5 ℃厂家或第三方
6整体更换每 24~36 个月切断次数耗尽,整体更换现场维护员

More in 温度传感器系列

温度传感器系列 · 其他产品分类

耐磨切断热电偶选型支持

告诉我们您的工况与测量需求,专业工程师将提供选型与技术方案建议。

联系我们